


Портальный фрезерный станок с ЧПУ
Описание продукции

Портальный фрезерный станок с ЧПУ
Портальный фрезерный станок с ЧПУ направлен на решение проблем, связанных с длительными циклами обработки, сложным контролем точности и большими ошибками из-за многократного зажима крупных деталей, обеспечивая автоматизированную и эффективную обработку, снижая затраты и повышая эффективность. Подходит для предприятий тяжелой промышленности, которым требуется высокая точность и стабильность, и охватывает такие области, как фланцы для ветроэнергетических установок, компоненты кораблей, высокоскоростные железнодорожные тележки, детали аэрокосмических конструкций и большие формы. Это незаменимое основное оборудование для высокотехнологичного тяжелого производства.
Основная структура


ФРТ-4025
| Элемент | Основной параметр | |
| Операционная система ЧПУ | КНД2000МФ | |
| Размер рабочего стола | мм | 4000×2000 |
| Левый и правый ход (X) | мм | 4000 |
| Ход вперед и назад (Y) | мм | 2700 |
| Ход вверх и вниз (Z) | мм | 1000 |
| Расстояние от центра шпинделя до направляющей колонны | мм | 260 |
| Расстояние от конца шпинделя до поверхности рабочего стола | мм | 300-1300 |
| T-слот рабочего стола (Количество/размер/интервал) |
мм | 8-22×150 |
| Скорость шпинделя (об/мин) | об/мин | 6000 |
| Точность позиционирования станка (GB/T стандарт 20957.4-2007) |
мм | 0.01 |
| Повторяющаяся точность позиционирования машины инструменты (стандарт GB/T 20957.4-2007) |
мм | 0.01 |
| Мощность шпинделя | КВт | 28 |
| Размеры машины | мм | 9200×3800×3500 |
| Легкий вес нетто машины | кг | 52t |
другие параметры
| Техническая спецификация | ФРТ-SP3018 | ФРТ-SP4025 | ФРТ-SP6035 | |
| Путешествовать | ||||
| Перемещение рабочего стола (X/Y/Z) | мм | 3000/2000/1000 | 4000/2700/1000 | 6000/3700/1200 |
| Расстояние от поверхности шпинделя до рабочего стола | мм | 200-1200 | 300-1300 | 0-1600 |
| Ширина портала | мм | 1800 | 2500 | 3500 |
| Железнодорожный путь | Три линейных направляющих или две линейные направляющие, одна жесткая направляющая | |||
| Рабочий стол | ||||
| Размер стола | мм | 3000x1500 | 4000x2000 | 6000x2500 |
| Максимальная грузоподъемность рабочего стола | T | 7 | 15 | 20 |
| Конус шпинделя (диаметр втулки модели) | ||||
| Конус шпинделя (диаметр втулки модели) | мм | БТ50/155 | БТ50/190 | БТ50/190 |
| Мощность двигателя шпинделя | кВт | 22 | 26 | 30 |
| Скорость шпинделя | об/мин | 6000 | 6000 | 6000 |
| Точность | ||||
| Точность положения | мм | 0.01/1000 | 0.01/1000 | 0.01/1000 |
| Повторяющаяся точность положения | мм | ±0.01 | ±0.01 | ±0.01 |
| Размер | ||||
| Вес нетто | T | 30 | 40 | 75 |
Сколько линейных направляющих имеется на оси Y-?
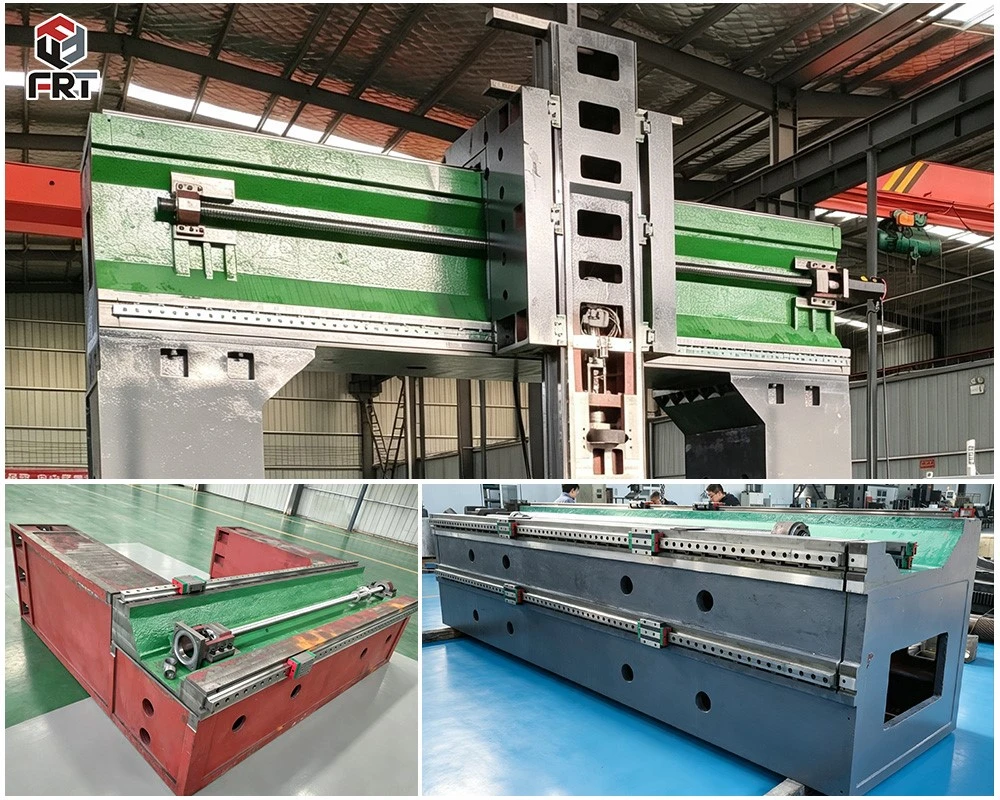
Модели 3018 и ниже имеют 2 линейные направляющие, а модели 4025 и выше — 3 линейные направляющие.
преимущества L-образного выдвижного сиденья

На оси Y-портального фрезерного станка используется L-образный салазок, в первую очередь для противодействия опрокидывающему моменту, возникающему во время резки. Во время обработки на конце шпинделя создается направленная наружу опрокидывающая сила. L-образная конструкция увеличивает-пролет несущей силы направляющего рельса, распределяя опрокидывающую нагрузку и уменьшая одностороннее давление и коробление направляющего рельса. Это повышает общую жесткость станка, подавляет вибрацию, обеспечивает точность резки, а также делает его компактным, что облегчает размещение направляющих и делает его пригодным для тяжелых-условий резки.
вопросы про шпиндель через подвод СОЖ

Какова стоимость-модернизации с использованием СОЖ на станках без оригинального шпинделя с использованием-СОЖ?
Если шпиндель и дышло не могут быть модифицированы для подачи-подачи СОЖ, простое добавление внешних насосных агрегатов не позволит обеспечить подачу действительного шпинделя с подачей-подачи СОЖ. Модернизация будет дорогостоящей с высоким риском уплотнения и низкой стоимостью-производительности. Если конструкция шпинделя допускает обработку сквозных-отверстий, то возможна модернизация вращающегося соединения высокого-давления и блока охлаждения для непрерывной обработки глубоких-отверстий. Инвестиции могут быть компенсированы более высокой эффективностью и меньшим расходом инструмента.
Какие условия обработки больше подходят для шпинделя с подачей-сОЖ?
Он предпочтителен для операций глубокого-сверления, U-сверления и тяжелой-резки. Он демонстрирует заметные преимущества при обработке глубоких отверстий, плохой эвакуации стружки и высокой температуры вершины. Для мелкого-отверстия и общего фрезерования достаточно стандартного внешнего распылительного охлаждения.
Механическая обработка и обработка основных компонентов

Мы настаиваем на самостоятельном выполнении всего процесса обработки основных деталей портальных фрезерных станков. Опираясь на наши собственные-запатентованные процессы и высокоточное-точное оборудование с ЧПУ, мы достигаем комплексного замкнутого-производства фрезерования, сверления и чистовой обработки. Мы строго контролируем все стандарты точности и требования к допускам на протяжении всего процесса, чтобы создавать высококачественные-основные компоненты станков с превосходными характеристиками. Основная обработка охватывает ключевые-несущие нагрузки и компоненты трансмиссии, такие как станина, поперечина, рабочий стол и шпиндельная коробка. После черновой обработки профессиональная обработка старением полностью устраняет внутренние напряжения, после чего следует-точное чистовое фрезерование. Это всесторонне обеспечивает базовую жесткость и долговременную-стабильность размеров компонентов, не полагаясь на внешние технологии или поддержку OEM.
В процессе фрезерования строго контролируются допуски на размеры, что обеспечивает точные и-безошибочные размеры основных сопрягаемых поверхностей. Различные геометрические допуски, такие как плоскостность поверхности рабочего стола, прямолинейность направляющих и параллельность между траверсой и колонной, соответствуют самым строгим отраслевым стандартам, что позволяет полностью избежать проблем при сборке и использовании, вызванных геометрическими ошибками. Процесс сверления точно контролирует соосность, перпендикулярность и допуски на расстояние между отверстиями, устраняя такие дефекты, как несоосность отверстий, неравномерность диаметров отверстий и несоосность отверстий, обеспечивая последующую точность сборки. На этапе окончательной обработки качество поверхности одновременно оптимизируется с высочайшей точностью. Контактные поверхности шпоночного узла сделаны чрезвычайно гладкими, а направляющие скольжения сочетают в себе гладкость и износостойкость, что значительно повышает точность установки компонентов и срок службы. От независимого проектирования технологических маршрутов и независимой отладки оборудования до независимых прецизионных испытаний на протяжении всего процесса — каждый шаг контролируется и проверяется независимо, что действительно обеспечивает полностью независимую и контролируемую прецизионную обработку крупных прецизионных компонентов и укрепляет основу основной технологии обработки.
испытание портального фрезерного станка с ЧПУ

После сборки портальный фрезерный станок с ЧПУ требует испытаний по пяти категориям: геометрическая точность, позиционирование/повторяемость, пространственная геометрия, точность работы и безопасность. При испытаниях керна используется лазерный интерферометр Renishaw XL-80/XM-60 для измерения линейного позиционирования и точности повторяемости (до ±0,005 мм). Центрирующий лазер Renishaw XK10 используется для проверки прямолинейности направляющих и перпендикулярности между осями. Ballbar QC20 используется для диагностики динамических характеристик и повышения температуры.
В соответствии со стандартами GB/T 19360/19362 и ISO 10791 измеряются такие ключевые параметры, как радиальное/торцовое биение шпинделя, плоскостность стола и перпендикулярность поперечины/колонны. Результаты используются для компенсации ошибок, и выдается отслеживаемый отчет, чтобы гарантировать, что общая точность и стабильность машины соответствуют стандартам.
Функции и детали могут обрабатываться


Портальные фрезерные станки с ЧПУ в основном используются для обработки больших, тяжелых, высокоточных-плоских и сложных конструктивных деталей, форм, корпусов машин, рам, платформ, корпусов и не-стандартных компонентов. Черновая обработка направлена на эффективное удаление материала, фрезерование крупных литых и кованых заготовок, толстых листов и ступенчатых поверхностей для быстрого формирования контуров заготовки. Он обеспечивает большую глубину резания и высокие подачи, а также совместим с различными материалами, такими как сталь, железо и алюминий, решая проблему неравномерных припусков на заготовку.
Получистовая-чистовая обработка позволяет исправить ошибки черновой обработки, фрезерования базовых поверхностей, установочных канавок и контуров полостей, чтобы обеспечить единообразие размеров и оставить одинаковые припуски для чистовой обработки. Чистовая обработка подчеркивает точность и качество поверхности, обеспечивая высокоточную-обработку плоскостей, фасок, прямых углов, шпоночных пазов и систем отверстий, обеспечивая высокую плоскостность и низкую шероховатость для удовлетворения требований сборки и использования.
Возможна как единичная-индивидуальная обработка крупных конструктивных деталей, так и серийная обработка заготовок из листового металла, обеспечивая баланс между жесткостью и точностью. Это основное технологическое оборудование для всего процесса от заготовки до готового изделия в тяжелом машиностроении, производстве пресс-форм, не-стандартном оборудовании и станках автоматизированных машин.
Часто задаваемые вопросы
Вопрос: вы торговец или фабрика?
А: Фабрика
Вопрос: Каковы наши сильные стороны?
Ответ: Обширный опыт обработки, комплексных процессов сборки и команд, а также опыт ввода в эксплуатацию за рубежом.
Вопрос: Предлагаете ли вы обновления и модификации станков?
О: Да, мы модернизируем различные расточные станки, фрезерные станки, токарные станки и обрабатывающие центры.
Вопрос: Какие есть дополнительные аксессуары для станков с ЧПУ?
A: Поворотные столы с ЧПУ, датчики, устройства для настройки инструмента, фрезерные головки, приспособления и т. д.
горячая этикетка : Портальный фрезерный станок с ЧПУ, Китайские производители портальных фрезерных станков с ЧПУ
Предыдущая статья
БесплатноСледующая статья
Фрезерный станок портального типа с ЧПУВам также может понравиться


Отправить запрос